
在当今的科技浪潮中,机器视觉如同一颗闪亮的新星,在众多高端制造领域熠熠生辉。它不仅改变了传统制造业的面貌,而且让生产过程更加智能化、高效化。
首先,让我们了解一下什么是机器视觉。 机器视觉是以图像处理为核心技术的一种感知方式,通过计算机替代人类眼睛对图像进行识别和分析。当工厂中的产品进入生产线时,机器可以通过快速捕捉并处理这些产品的照片或视频信息,准确判断出它们的质量状况以及位置信息。
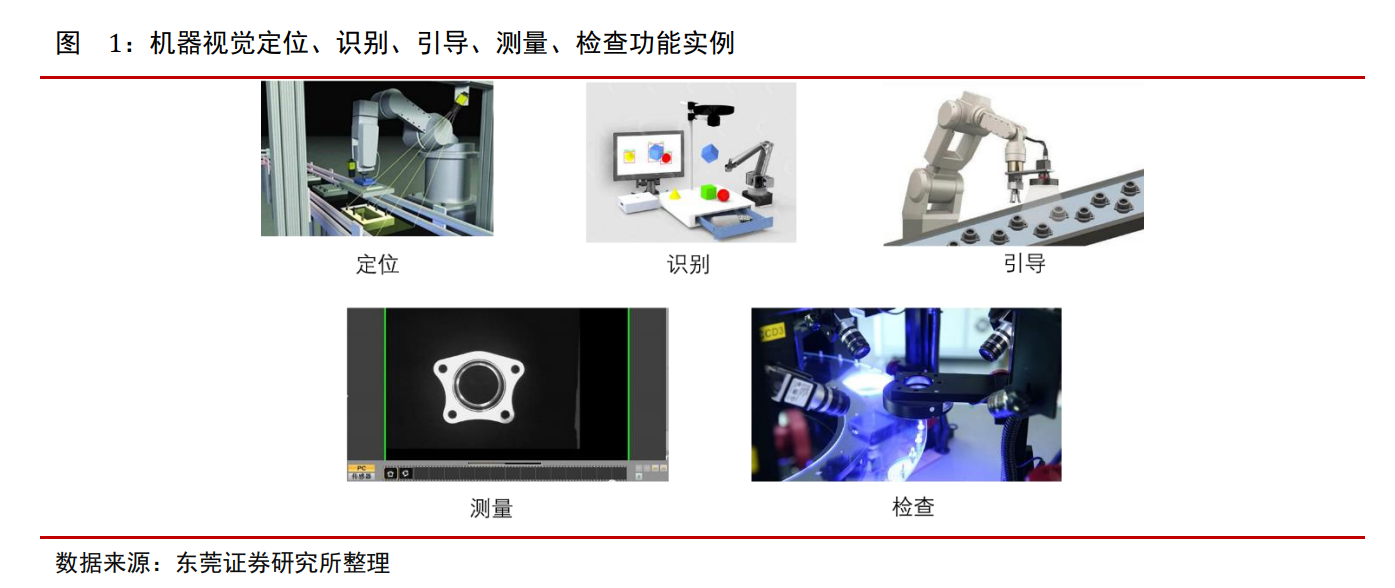
在具体的应用场景中,机器视觉发挥了巨大作用。比如,在电子制造行业里,它能够用于精密装配、缺陷检测与分拣;而在汽车制造业,则主要用于车身及内饰件的检查,有效提高了生产效率和产品一致性。此外,它还能广泛应用于食品加工企业、包装印刷等行业。
相较于人工操作,机器视觉具有明显优势:速度快、精度高且不受环境限制。这就好比是一双永不疲倦的眼睛,在任何条件下都能准确无误地完成任务。比如在食品行业,通过安装多个高清摄像机,可以实时监控生产线上的每一个环节,及时发现可能存在的问题,并迅速调整参数以保证产品质量。
然而,机器视觉的发展也并非一帆风顺。技术层面还需不断突破,尤其是在算法优化和大数据分析方面有较大空间;同时,在实际应用中还存在成本高昂、维护复杂等挑战。因此,行业内的专家们正在努力寻找更高效合理的解决方案。
综上所述,机器视觉正逐渐成为推动制造业转型升级的重要力量。它不仅能够提高生产效率,减少人为错误带来的影响,还能帮助企业赢得更多市场机遇。未来,随着技术的进步和完善,相信机器视觉将在更多领域展现其无限潜力!